
Direkt svar
För att tillverka skräddarsydda länkkomponenter från en teknisk ritning, kom först överens om en kontrollerad design som definierar passande gränssnitt, material, färdiga dimensioner och driftsplikt. Granska tillverkningsbarheten innan du gör prover. Använd prototyper för att svara på designfrågor, inspektera första produktionsavsikter mot de släppta kraven och godkänn batchproduktion först efter att process- och acceptansposter har överenskommits. Ett prov som passar en maskin är inte bevis på repeterbar produktion.
På Dongzhou rekommenderar vi att du tittar på hela anslutningen innan du drar åt toleranserna på en del. En gaffel behöver sitt matchande öga och nål. En gängad stångsände behöver ett definierat justeringsläge. En kulled behöver utrymme att artikulera och ett specificerat retentionsarrangemang. Dessa relationer avgör vad fabriken måste tillverka och vad köparen måste godkänna.
Vårskräddarsydd länktjänstomfattar icke-standardiserade anslutningsdelar gjorda efter kundens ritningar eller prover. Vårt produktsortiment omfattar gaffel, stavändar, kulleder och kulledsenheter. Godkännandemetoden nedan gäller för dessa mekaniska anslutningar och deras tillhörande stift och monteringsdelar.
Kontrollera om kravet verkligen behöver en anpassad del
Börja med närmaste katalogmodell. En annan gängstigning eller längre gaffel kan redan vara ett publicerat alternativ. En ny stift-centerplats, ovanligt passande kuvert eller ändrad fogkonstruktion kan kräva en separat ritning och granskning.
Till exempel DongzhousFK gaffelbordlistar FK 8X16 med M8×1,25 och FK 8X16 FG med M8×1. Deras nominella gängdiameter är densamma; deras tonhöjder är olika. Att beställa en "M8-gaffel" lämnar ett funktionellt gränssnitt olöst. Att välja en befintlig variant med fin höjd är en annan inköpsuppgift än att designa en ny gaffel.
Skriv katalogreferensen bredvid de föreslagna ändringarna och definiera sedan leveransgränsen. Köper du en gaffel ensam, en gaffel med stift och hållare eller ett monterat länkage? Dongzhous FK-sida erbjuder monteringar med stift, bultar eller låsringar på begäran. Det gör inte alla fotograferade tillbehör till en del av varje beställning.
För det detaljerade inmatningspaketet, använd våranpassad gaffel och spö ände RFQ guide. Uppgiften här är att föra dessa input genom godkännandebesluten, snarare än att stanna vid en offert.
Granska de installerade gränssnitten före formen utanför
En tillverkningsritning definierar tillåten variation. En sammanställningsvy förklarar varför den variationen är viktig. Skicka både när delen fungerar i en länk, och identifiera ritningsrevision, enheter och dokumentprioritet. Om PDF- och CAD-modellen inte överensstämmer, lös konflikten innan bearbetning eller bearbetning påbörjas.
ASME:sY14.5 dimensionerings- och toleransstandarddefinierar språket för att kommunicera geometriska krav på ritningar och modeller. Ange tillämpligt ritsystem och utgåva. En leverantör ska inte behöva välja tolkningen av ett datum eller positionskrav utifrån sitt sammanhang.
| Förbindelse | Vad ritningen måste lösa | Vilket godkännande ska verifieras |
|---|---|---|
| Gaffel, parningsöga och nål | Hål/stiftpassning; gaffelgap och ögonbredd; hålinriktning; användbar stiftlängd; hållargränssnitt | Montering utan tvångsförvrängning, överenskommet axiellt spel, stiftsätning och retention |
| Justerbar stavände länkage | Hela trådar och hand; vrid-centrumavstånd vid en angiven inställning; justeringsområde och minimalt ingrepp | Längd och låsning vid specificerad inställning, plus spelrum genom önskad rörelse |
| Kulledsmontering | Dubb- och uttagsgränssnitt; monteringsgeometri; artikulationskuvert; kvarhållning och tillgång till tjänster | Korrekt montering, fri körning och överenskomna fasthållnings-/funktionskontroller |
| Stämplat fogfäste | Monteringsmönster och sittyta; formad geometri; pivotläge; fritt eller begränsat mätläge | Fogcentrum i överenskommet fixtur eller monteringsskick efter formning och efterbehandling |
En mindre tolerans är användbar endast om den kontrollerar felet
En hårt kontrollerad håldiameter kommer inte att korrigera två gaffelhål som är felinriktade. Inte heller kommer en exakt ytterlängd att definiera vrid-centrumavståndet för ett länkage med justerbara gängade ändar. Markera de funktionella egenskaperna, deras relationer och mättillståndet innan du bestämmer vilka toleranser som behöver vara snävare.
Vår rekommendation från fabriken är att fråga var en misslyckad passning först skulle uppstå. Skulle stiftet vägra komma in? Skulle ögat binda sig mellan gaffelytorna? Skulle kopplingen bli slut på justering? Vi skulle använda dessa svar för att prioritera ritningsgranskningen istället för att tillämpa den snästa tillgängliga toleransen för varje dimension.
Håll material och ytbehandlingar på komponentnivå. En rostfri gaffel anger inte sin tapp, klämma eller lagerinsats. Definiera den färdiga passformen uttryckligen, inklusive eventuell beläggning på matchande ytor. Beskriv även kraftriktning, topp- och återkommande belastningar, rörelse, exponering och konsekvenser av brott. En dimensionsrapport kan inte validera utmattningslivslängd eller en applikationsbelastning i sig själv.
En clevis fit recension som avslöjar två olika problem
Överväg en illustrativ anpassad gaffelmontering. Designteamet föreslår följande färdiga dimensioner: ett hål från 10,00 till 10,04 mm, ett stift från 9,96 till 9,98 mm, ett gaffelgap från 20,20 till 20,40 mm, och en passande ögabredd från 19,90 till 20,10 mm. Dessa är antagna designingångar för beräkningen, inte Dongzhou-katalogtoleranser eller kundtestresultat.
Kontrollera gränserna, inte bara de nominella måtten
Det diametrala spelet är hålets diameter minus stiftets diameter. Dess värsta tänkbara gränser är:
Minimum: 10,00 − 9,98 =0,02 mm
Max: 10,04 − 9,96 =0,08 mm
Det totala axiella spelet mellan ögat och de två inre gaffelytorna är gaffelavståndet minus ögats bredd:
Minimum: 20.20 − 20.10 =0,10 mm
Max: 20,40 − 19,90 =0,50 mm
Det är olika kontroller. De första skärmarna passar diametern; den andra skärmar breddstapeln. Varken bevisar acceptabel rörelse, hålinriktning, geometri med kvarhållen stift eller prestanda under belastning.
Vad ändras om måtten gäller före plätering?
För en andra beräkning, anta att både hålytan och stiftytan får en enhetlig avsatt beläggning 0,010 mm tjock per yta. Antag ingen maskering eller efterbeläggningsstorlek. Håldiametern minskar med 0,020 mm och stiftdiametern ökar med 0,020 mm, så det diametrala spelet minskar med 0,040 mm.
Det ursprungliga intervallet 0,02 till 0,08 mm skulle bli−0,02 till +0,04 mm. Dess tightaste kombination har nu störningar. Beläggningstjockleken här är ett antagande, inte en rekommenderad specifikation; faktisk deponering och slutliga storlekar måste fastställas för den valda processen.
Vi rekommenderar att du löser kravet på den färdiga storleken med konstruktören och sedan ser över maskering, bearbetningstillägg eller efterbeläggning där så är lämpligt. Förstoring av hålet utan godkännande kan återställa monteringen samtidigt som det skapar överdrivet spel på andra ställen. Acceptabelt spel beror på belastning, smörjning, rörelse och nödvändig positionskontroll.
Det här exemplet förklarar också varför handpassning av en prototyp är ett svagt godkännandebevis. En polerad stift kan komma in i det provet medan ritningen fortfarande tillåter en interferenskombination i nästa sats. Korrigeringen hör hemma i den kontrollerade design- och produktionsvägen.
Kom överens om hur delen kommer att nå sitt färdiga skick
Design for manufacturability (DFM) innebär att se över om den föreslagna geometrin, materialet och kraven kan produceras och inspekteras på avsedd väg. För en koppling, granska sekvensen såväl som de enskilda operationerna. Ett hål som inspekterats före formning representerar kanske inte dess slutliga inriktning; en tråd som inspekterats före beläggning kanske inte representerar den levererade tråden.
Be leverantören identifiera egenskaper som beror på verktyg, sekundära operationer eller slutmontering. Avgör om funktionella hål behöver dimensioneras efter formning eller efterbehandling, hur gängor ska skyddas eller verifieras och vilka ytor som upprättar inspektionsupplägget. Den överenskomna vägen måste bevara designkravet, inte lugna ner det.

Stämplade delar behöver ett beslut om formad del
Dongzhousanpassad stämpelsidabeskriver kravgenomgång, formkonstruktion, verktygsförsök och justering före batchproduktion och inspektion. Den sekvensen ger ett praktiskt skäl att bedöma ett format prov innan man släpper en konsoldesign.
Ett platt ämne kan inte avgöra det slutliga vridläget. Definiera hur fästet sitter och om acceptansmätningen är fri eller begränsad. Vårstämplad fäste ritguideundersöker dessa mättillstånd i detalj.
För en tidig prototyp gjord på en annan väg, registrera skillnaderna. En bearbetad prototyp av en framtida stämplad komponent kan besvara en fråga om monteringsutrymme, men den visar inte den formade delens geometri eller produktionsrepeterbarhet. Detsamma gäller när prototypmaterial eller ytbehandling avviker från den utgivna specifikationen.
Separat designinlärning från produktionsgodkännande
"Prov godkänt" är för brett om inte godkännandet anger vad provet styrker. Använd namngivna beslut och bifoga bevisen till var och en. Följande sekvens är ett praktiskt ramverk för godkännande; köpeavtalet bör definiera de exakta register och auktorisation som krävs.
Släpp designbaslinjen
Kom överens om detalj- och monteringsritningar, revision, materialförteckning, material- och finishkrav och de markerade funktionsegenskaperna. Stäng DFM-frågor skriftligen. Anteckna om en begärd ändring är ett förslag eller ett godkänt krav.
Använd prototypen för att svara på en specifik fråga
Definiera frågan innan du gör provet: stiftinföring, installationsavstånd, artikulation, justering eller serviceåtkomst. Anteckna vad som skiljer sig från den avsedda produktionsdelen. Om ett test kontrollerar rörelse utan driftsbelastning, fastställer dess godkännande inte belastad prestanda eller utmattningslivslängd.
Inspektera de första artiklarna avsedda för produktion
Kom överens om vilka faktiska material, verktyg, efterbehandling och monteringssteg de första artiklarna representerar. Koppla varje uppmätt karakteristik till den släppta ritningen och identifiera de inspekterade delarna. Registrera faktiska värden och avvikelser, istället för att bara lita på en övergripande passstämpel. Lägg till de överenskomna funktions- eller prestationstestposterna där kravet kräver dem.
Godkänn kontrollerna för upprepad produktion
Kom överens om inspektionspunkter, provtagning, partiidentifiering, behandling av icke-överensstämmande delar och register som levereras med försändelser. Om en pilotsats är lämplig, använd den för att bedöma den avsedda produktionsvägen snarare än ett separat handgjort prov. Definiera vem som får auktorisera produktion och om eventuellt godkännande är villkorat.
Första artikelinspektion (FAI) registrerar om identifierade initiala delar uppfyller tillämpliga krav. Processförmåga ställer en annan fråga: hur en stabil process varierar i förhållande till dess specifikationsgränser.NIST:s vägledning för processkapacitetdefinierar kapacitet i termer av en stabil process och diskuterar de statistiska antagandena bakom kapacitetsindex. Beräkna inte ett processkapacitetsindex som Cpk från ett fåtal utvalda prototyper eller anta en universell godkännandetröskel utan en överenskommen metod.
Gör acceptansmetoden reproducerbar
Köparen och leverantören måste mäta samma egenskap i samma definierade tillstånd. Ett kopplingscentrumavstånd uppmätt med gängade ändar helt sittande är ett annat resultat än avståndet vid en specificerad justeringsinställning. Ett flexibelt fäste mätt fritt skiljer sig från det fäste som sitter fast i en monteringsfixtur.
För varje funktionell egenskap, kom överens om dess ritningsreferens, tillåtna gränser, inspektionssteg och inställning. Välj en lämplig mätare eller mätmetod och definiera acceptansbeslutet nära en gräns. NIST:svägledning för mätosäkerhetförklarar varför ett uppmätt värde medför osäkerhet; antalet siffror på en display bestämmer inte i sig kvaliteten på resultatet.
Ett passningstest och en dimensionskontroll svarar på olika frågor
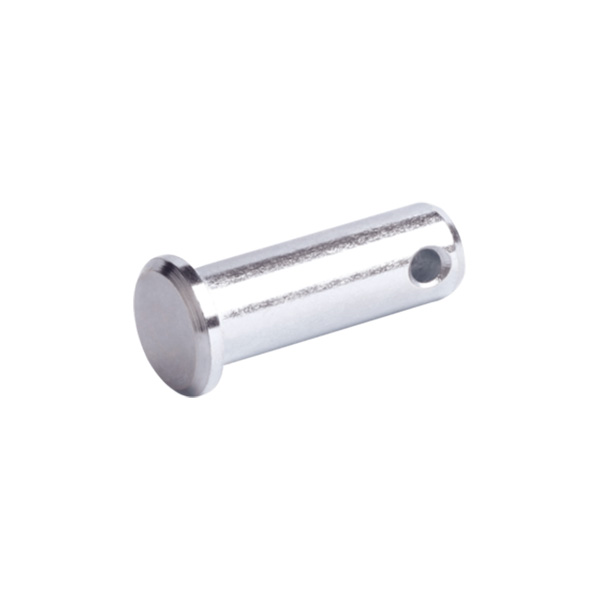
Dongzhou identifierar dessPC-stiftintervallför användning med FK- och FT-gaffelförband. För en skräddarsydd montering, mät relevanta stift- och hålegenskaper och kontrollera sedan monteringen enligt överenskomna villkor.
Ett fritt insatt stift bevisar inte alla dimensionsgränser. En diameteravläsning bevisar inte att stiftet passerar genom hela gaffel-och-öga-stapeln. Kontrollerna kompletterar varandra.
| Karakteristisk | Definiera checken | Spela in bevisen |
|---|---|---|
| Färdig borrning och stiftpassning | Färdigt tillstånd, diametergränser, metod och monteringsskick | Faktiska storlekar, inspekterade del-ID och passningskontrollresultat |
| Gängad anslutning | Fullständig bildtext, tillämpliga mätningskrav och eventuell specificerad inkopplingskontroll | Mätaridentifiering/resultat och separat inkopplings- eller monteringsbevis |
| Pivot-centeravstånd | Justeringsläge, låstillstånd och mätreferenser | Uppmätt avstånd och vilken uppställning som används |
| Hållare och rörelse | Vald hårdvara, sittande skick, resekuvert och testförhållanden | Monteringsidentitet, observationer och specificerade testresultat |
| Material och finish | Komponentspecifik specifikation, dokumentation och eventuell erforderlig verifiering | Material-/avslutshandlingar kopplade till det eller de inspekterade partierna |
Vi rekommenderar att du håller ett referensprov vid sidan av de uppmätta journalerna. Ett prov hjälper till att diskutera utseende och monteringskänsla, men det kan inte koda alla tillåtna dimensioner eller bevisa kvaliteten på ett oidentifierat material. När provet och ritningen inte överensstämmer, skaffa ett skriftligt beslut och uppdatera de styrande dokumenten.
Släpp partiet med en tydlig förändringskontrollgräns
En användbar produktionsversion identifierar det godkända artikelnumret och revisionen, de godkända första artiklarna och dokumenten, det medföljande monteringsinnehållet och eventuella olösta förhållanden. Det bör skilja fullständigt godkännande från en begränsad avvikelse för en angiven kvantitet eller parti. En tillfällig eftergift får inte bli nästa orders oskrivna specifikation.
Behåll kopplingen mellan leverans och godkännande: partiidentifiering, tillämplig ritningsrevision och material, finish och inspektionsdokument som krävs av beställningen. Skydda färdiga hål, gängor och kvarhållen hårdvara vid hantering och packning enligt överenskomna krav. Förpackning är en del av leveransvillkoret, inte bevis på komponentprestanda.
En senare förändring behöver en konsekvensöversyn
Att ändra en gängstigning påverkar klart en passande del. Byte av beläggning, värmebehandling, hållarleverantör eller formverktyg kan också påverka dimensioner eller beteende utan att siluetten ändras. Identifiera de berörda egenskaperna och kom överens om huruvida nya första artiklar eller ytterligare tester behövs innan de reviderade delarna går i produktion.
Vår rekommendation är att ange orsaken till varje godkännanderetur. "Nål binds efter efterbehandling" är mer användbart än "prov avvisats." Koppla symptomet till kravet, korrigera designen eller processen och upprepa de berörda kontrollerna. Om någon måste polera, böja eller byta ut hårdvara för att uppnå acceptans, måste den godkända produktionsdefinitionen ta hänsyn till den operationen.
Starta en anpassad länkgranskning med Dongzhou
Skicka den aktuella tekniska ritningen och en monteringsvy, med närmaste katalogreferens där en sådan finns. Berätta för oss vilka gränssnitt som är fasta, vilka funktioner som kan ändras, vilka komponenter beställningen måste innehålla och vad mekanismen måste göra. Om du har ett prov, identifiera om det är en godkänd del, en prototyp eller en fältretur.
Vårskräddarsydd länktjänstär den relevanta utgångspunkten för icke-standardiserade mekaniska anslutningar. För formade monteringsdelar, inkludera mätstatus och se vårskräddarsydd stämplingstjänst. Definiera det begärda godkännandebeviset med förfrågan så att diskussionen täcker såväl produktionskravet som geometrin.
Låt oss se över sambandet, inte bara konturen
På Ningbo Dongzhou Transmission erbjuder vi både kataloganslutningsdelar och icke-standardiserade delar baserat på ritningar eller prover. Dela dina matchande stift, öga eller gängade gränssnittsdetaljer med ritningen. Vi kan jämföra kravet med våra publicerade sortiment och diskutera den anpassade geometrin, leveransgränsen och godkännandekraven med dig.
Diskutera din anpassade koppling till DongzhouFrågor innan du godkänner anpassade anslutningsdelar
Kan en leverantör tillverka en skräddarsydd länk enbart från ett prov?
Ett prov kan ge en startgeometri, men upprepad tillverkning kräver fortfarande en överenskommen definition av material, finish, gränssnitt, tillåten variation och acceptans. Ett slitet eller reparerat prov ska inte bestämma nya nominella mått utan ett konstruktionsbeslut.
Tillåter prototypgodkännande massproduktion?
Endast om godkännandet uttryckligen omfattar den avsedda produktionsdefinitionen och dess erforderliga bevis. En prototyp gjord med ersättningsmaterial, en annan väg eller handpassning kan svara på en designfråga utan att validera upprepad tillverkning.
Bör alla anpassade länkbeställningar kräva en kapacitetsstudie?
Inget enskilt bevispaket passar varje beställning. Kom överens om krav enligt kvantitet, funktionell risk och kundåtaganden. En engångsdel och en återkommande sats behöver olika bevis; förmågasanalys kräver också lämpliga processdata och statistiska antaganden.
Vad ska hända när det godkända provet strider mot ritningen?
Lös avvikelsen skriftligen före produktion. Identifiera kontrollkravet, revidera de berörda dokumenten vid behov och bestäm vilka inspektioner eller tester som måste upprepas. Låt inte två oförenliga definitioner cirkulera under samma godkännande.